Redação: DMI

Custo por Peça na Injeção: Como Calcular e Reduzir

•Redação: DMI
•Publicado: 07/10/2026
•Categoria: 
•Publicado: 07/10/2026
•Categoria: 
Escrito por David Lima | Fundador da DMI Máquinas Injetoras Atuação em desenvolvimento industrial e gestão de manutenção técnica, com amplo networking no mercado de plásticos. Lidera a curadoria de qualidade em injetoras seminovas da DMI. Última atualização: junho de 2026 · Leitura: 10 min Como calcular o custo por peça na injeção? Some seis componentes por peça: matéria-prima, energia, hora-máquina, mão de obra, manutenção e amortização do molde. O material costuma pesar de 40% a 60% do total e é a maior alavanca de redução. O segredo do custo unitário real é não esquecer nenhuma parcela e dividir tudo pela produção boa, não pela teórica. Custo por peça parece simples, mas quase toda empresa erra em duas coisas: esquece parcelas como manutenção e molde, e divide pela produção teórica, não pela produção boa. Este guia mostra como calcular o custo unitário real, onde está o maior peso e quais alavancas reduzem o custo sem comprometer a qualidade.

Neste artigo

 
Bloco de definição
Custo por peça = (matéria-prima + energia + hora-máquina + mão de obra + manutenção + amortização do molde) ÷ número de peças boas produzidas. Fonte: DMI Máquinas Injetoras.
  1. Matéria-prima. Resina, masterbatch e aditivos, mais o material que vira refugo e não faz peça boa.
  2. Energia. Eletricidade para plastificar, injetar e refrigerar ao longo do ciclo.
  3. Hora-máquina. O custo de manter a injetora rodando: amortização da máquina, espaço e overhead.
  4. Mão de obra. Operação, setup e controle de qualidade rateados por peça.
  5. Manutenção. Preventiva e corretiva, distribuída pela produção do período.
  6. Amortização do molde. O valor do molde dividido pelo total de peças que ele vai produzir na vida útil.

Como calcular o custo unitário real, passo a passo?

Junte os custos por hora, divida pela produção boa e some material e molde por peça. Não precisa de sistema caro. Precisa de disciplina para não pular etapa.
  1. Some os custos por hora. Energia, hora-máquina, mão de obra e manutenção, tudo por hora de operação.
  2. Divida pela produção boa por hora. Peças por hora ajustadas pelo OEE e descontando o refugo, não a produção teórica.
  3. Some o material por peça. Peso da peça vezes o preço do material, incluindo a perda de refugo.
  4. Some a amortização do molde. Valor do molde dividido pelo total de peças previstas na vida dele.
Exemplo
Exemplo ilustrativo: uma peça de 50 g em resina a R$ 10/kg custa R$ 0,50 de material. Se os custos por hora somam R$ 60 e a máquina entrega 400 peças boas por hora, são R$ 0,15 por peça. Com R$ 0,05 de molde amortizado, o custo unitário fica em R$ 0,70. Troque pelos números da sua operação.

Onde está o maior peso do custo por peça?

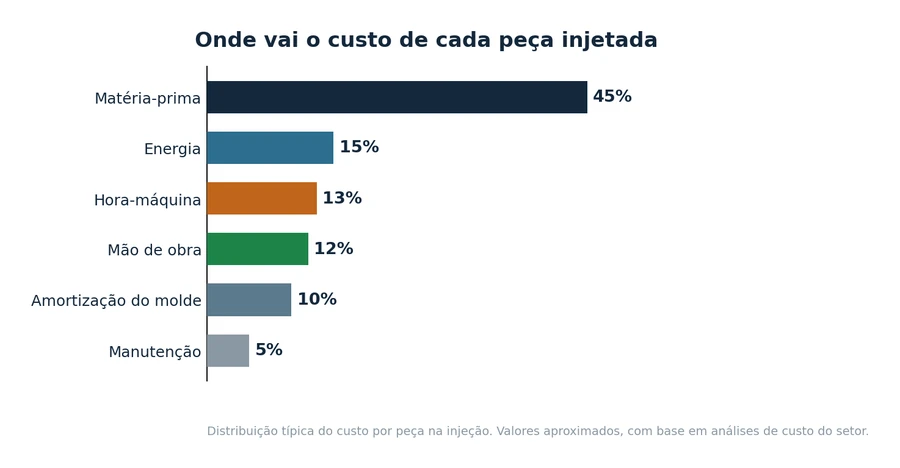
Na matéria-prima e na energia. São as duas maiores parcelas, e por isso as duas maiores alavancas de redução. Atacar o resto antes delas é otimizar o que quase não move o ponteiro.
Dado de mercado
A matéria-prima é a maior fatia do custo de produção na injeção, entre 40% e 60% do total. Fonte: análise de custo de injeção, EAS Change Systems.
Custo por Peça na Injeção: Como Calcular e Reduzir
Distribuição típica do custo por peça na injeção. Valores aproximados, com base em análises de custo do setor.
A energia vem logo atrás, como a segunda maior fatia do custo por peça, sobretudo em processos com fase de resfriamento longa. O material é a maior fatia não por acaso: o setor de transformados consumiu 7,46 milhões de toneladas em 2024, de acordo com o Perfil 2025 da ABIPLAST. Controlar refugo e dosagem, e ganhar em energia, é onde o custo por peça mais cai. Na DMI, ajudamos a escolher a máquina que produz sua peça com o menor custo por unidade. Fale com o time técnico da DMI para avaliar o custo unitário do seu processo.

Quais são as alavancas para reduzir o custo por peça?

Ataque primeiro as maiores parcelas, começando pelo refugo. Cada alavanca abaixo reduz o custo unitário por um caminho diferente. As primeiras pesam mais.
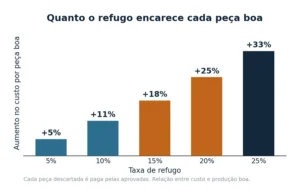
  1. Seis componentes, e nenhum pode ficar de fora. Deixar uma parcela de lado é o erro mais comum, e o que faz o custo real parecer menor do que é.Reduzir refugo. Cada peça descartada é paga pelas boas. Cortar refugo baixa o custo de material e de hora-máquina ao mesmo tempo.
  2. Rever dosagem e material. Ajustar peso da peça, canais e masterbatch reduz a maior parcela do custo, a matéria-prima.
  3. Ganhar energia no acionamento. Bomba servo ou inversor corta energia, sobretudo no resfriamento, a fase mais longa do ciclo.
  4. Encurtar o ciclo. Menos tempo por peça dilui hora-máquina, energia e mão de obra de uma vez só.
  5. Subir o OEE. Menos parada e mais peça boa por hora reduzem o custo fixo distribuído em cada unidade.
  6. Diluir o molde no volume. Quanto mais peças o molde produz, menor a amortização por peça.

Como reduzir o custo sem comprometer a qualidade?

As melhores reduções melhoram a qualidade junto. As perigosas trocam qualidade por um preço de etiqueta menor. Reduzir refugo baixa o custo e melhora a qualidade ao mesmo tempo. Já cortar material ou apressar o processo do jeito errado aumenta defeito. E defeito volta como custo: refugo, retrabalho e devolução. A experiência de chão de fábrica confirma que, depois de uma parada não programada, é comum o índice de refugo subir nas primeiras peças produzidas, enquanto o processo reestabiliza temperatura, pressão e ritmo. Ou seja, estabilidade de processo é economia. Custo baixo de verdade vem de produzir certo da primeira vez, não de espremer a especificação.
Caso real
Na parceria com a DMI, iniciada em 2023, a OM Plásticos cresceu 40% em produtividade, com impacto de até 80% na lucratividade. Mais produção boa por hora significa menos custo fixo em cada peça. Fonte: DMI Máquinas Injetoras.
A máquina também entra nessa conta. Uma seminova bem escolhida, com acionamento eficiente e comando estável, produz a mesma peça com menos energia e menos refugo. Vale avaliar um estoque de injetoras seminovas quando o custo por peça trava e a máquina atual é o gargalo.

Custo por peça real é o que você divide pela produção boa

O custo unitário real soma matéria-prima, energia, hora-máquina, mão de obra, manutenção e molde, dividido pelas peças boas. Ataque material e energia primeiro, e trate o refugo como a alavanca de maior retorno, porque ele derruba custo e melhora qualidade juntos. Para calcular o custo da sua peça e achar onde ele cai, converse com a equipe da DMI.
Sobre o autor
David Lima é fundador da DMI Máquinas Injetoras. Com atuação em desenvolvimento industrial e gestão de manutenção técnica, construiu um amplo networking no mercado de plásticos. À frente da DMI, lidera a curadoria de qualidade em injetoras seminovas e os processos de seleção técnica dos equipamentos, com foco em máquinas revisadas e atendimento próximo ao cliente.

Perguntas frequentes sobre custo por peça na injeção

Como calcular o custo por peça na injeção?

Some matéria-prima, energia, hora-máquina, mão de obra, manutenção e amortização do molde, e divida pelo número de peças boas produzidas. O erro mais comum é esquecer parcelas como manutenção e molde, ou dividir pela produção teórica em vez da produção aprovada.

Qual é o maior custo na injeção de plásticos?

A matéria-prima costuma ser a maior fatia, entre 40% e 60% do custo por peça, segundo a EAS Change Systems. A energia vem logo atrás, como a segunda maior fatia, sobretudo em ciclos com resfriamento longo. Por isso, controle de refugo, dosagem e eficiência energética são as maiores alavancas.

Como reduzir o custo por peça sem perder qualidade?

Comece pelo refugo: cada peça descartada é paga pelas aprovadas, então reduzi-lo baixa o custo e melhora a qualidade ao mesmo tempo. Ganhos de energia, ciclo mais curto e maior OEE também reduzem o custo unitário sem mexer na especificação da peça.

Como o refugo afeta o custo unitário?

O refugo é pago pelas peças boas. Com 10% de refugo, o custo por peça aprovada sobe cerca de 11%. Com 20%, sobe 25%. Além do material perdido, você paga hora-máquina e energia por peças que não vão faturar. Reduzir refugo é a alavanca de maior retorno.

A amortização do molde entra no custo por peça?

Sim. O valor do molde deve ser dividido pelo total de peças que ele vai produzir na vida útil. Quanto maior o volume, menor a amortização por peça. Esquecer o molde subestima o custo real, principalmente em séries curtas.
chevron-down linkedin facebook pinterest youtube rss twitter instagram facebook-blank rss-blank linkedin-blank pinterest youtube twitter instagram